


 English
 русский
 عربى

Cat:المصنعة لآلة الإحراز الأسطوانةCNC
آلة طحن لفة CNC أوتوماتيكية بالكامل
مجهزة بنظام CNC ذو 6 محاور Siemens المتطور، ستة محركات مؤازرة تتحكم في محاور التغذية على التوالي. يتم تكوين رأس القطع الطائر ورأس النقش والطحن والتحك...
انظر التفاصيل
يقوم الميكانيكي بتحميل لفة فولاذية في مخرطة، ويغلق الواقي، ويضغط على بدء الدورة. يقوم البرج بمؤشرات، وتلمس الأداة، ويقطع التمرير الأول أسطوانة نظيفة في حدود 0.05 مم. لا شيء من ذلك يحدث بالصدفة. يحدث ذلك لأن شخصًا ما يفهم مجموعة صغيرة من أساسيات CNC: المحاور، وأنظمة الإحداثيات، ورمز G، وإزاحات العمل، وتعويض الأدوات، والتحقق الآمن. إذا كنت جديدًا في مجال CNC أو تقوم بتقييم شراء آلة، فهذه هي الأساسيات التي تفصل العملية الخاضعة للرقابة عن الخردة والأعطال.
يمنحك هذا الدليل المعرفة الأساسية بالترتيب الذي ستستخدمه به بالفعل. سوف ترى كيف تتحرك آلة CNC، وما يطلب منها البرنامج القيام به، وكيفية إعداد المهمة، وما الذي يجب التحقق منه قبل قطع المعدن. الهدف ليس تحويلك إلى مبرمج في جلسة واحدة. إنه لمساعدتك على قراءة ورقة الإعداد، ومتابعة البرنامج، وطرح أسئلة أفضل عندما يكون هناك جهاز أو مورد على الطاولة.
آلة CNC هي أداة آلية يتم توجيهها بواسطة جهاز كمبيوتر يقوم بتنفيذ برنامج مخزن. الكمبيوتر لا "يعرف" كيفية قطع جزء ما. إنه يتبع فقط الإحداثيات ومعدلات التغذية وأوامر التبديل. تعتمد النتيجة المادية على ثلاثة أنظمة فرعية تعمل معًا:
عندما تفقد الآلة الدقة، نادرًا ما يكون السبب هو البرنامج وحده. يمكن أن يكون ذلك نموًا حراريًا في المغزل، أو تآكلًا في الحزوز الدليلية، أو حامل أداة مفكوكًا، أو إزاحة عمل تم ضبطها من سطح متسخ. المعرفة الأساسية باستخدام الحاسب الآلي تعني معرفة الطبقة التي يجب التحقق منها أولاً.
إذا كنت تعمل في مجال تصنيع اللفائف، فإن عائلة الماكينة مهمة بقدر أهمية التحكم. أ الشركة المصنعة لمخرطة الأسطوانة CNC مثل شركة Nantong Jingyu Machinery، تقوم ببناء آلات حول هذه المبادئ نفسها، ولكن مع أسرة شديدة التحمل وميزات خاصة باللفائف.
يتم وصف كل حركة CNC في نظام الإحداثيات. الأكثر شيوعًا هو النظام الديكارتي: X وY وZ للمحاور الخطية، بالإضافة إلى A وB وC للمحاور الدوارة. في المخرطة، يتحكم X عادةً في القطر ويتحكم Z في الطول. على آلة الطحن، X وY يضعان الطاولة ويتحكم Z في عمق المغزل.
صفران مهمان في العمليات اليومية. الآلة صفر هي مرجع ثابت تم تعيينه من قبل المنشئ. العمل صفر هو النقطة التي تختارها للجزء، وغالبًا ما يتم تخزينها في صفحات إزاحة العمل مثل G54. الخطأ هنا يغير كل قطع. فحص التسامح الشائع هو لمس سطح معروف، وضبط الإزاحة، ثم التحقق باستخدام مؤشر الاتصال قبل تشغيل البرنامج.
المزيد من المحاور لا يعني تلقائيًا وجود آلة أفضل. إنها تغير ما يمكن أن تفعله الآلة ومقدار مهارة الإعداد المطلوبة. يوضح الرسم البياني أدناه الاستخدام النموذجي لأرضية المتجر حسب تكوين المحور.
النسب المئوية توضح العمل المشترك في ورشة العمل، وليست قاعدة. النقطة العملية هي أن الآلة ذات 3 محاور التي بها مشغل ماهر وتركيبات جيدة غالبًا ما تتفوق على الآلة ذات 5 محاور التي تم إعدادها بشكل سيء.
برنامج CNC عبارة عن قائمة من الكتل. يمكن أن تحتوي كل كتلة على حركة أداة، أو معدل تغذية، أو أمر مغزل، أو وظيفة آلة. تقوم رموز G بإعداد الجهاز لنوع من الحركة. تعمل رموز M على تشغيل الوظائف المساعدة أو إيقاف تشغيلها. لا تحتاج إلى حفظ كل التعليمات البرمجية، ولكن يجب عليك التعرف على تلك التي تظهر في كل برنامج تقريبًا.
| Code | معنى | ملاحظة عملية |
|---|---|---|
| G00 | تحديد المواقع بسرعة | يتحرك بأقصى سرعة. لا تفترض أبدًا أنه سيتجنب المشبك أو التركيب. |
| G01 | الاستيفاء الخطي | يقطع في خط مستقيم بمعدل التغذية المبرمج. |
| G02/G03 | الاستيفاء الدائري (CW/CCW) | يتطلب مركز قوس أو نصف قطر، بالإضافة إلى تحديد المستوى الصحيح. |
| G54 | نظام تنسيق العمل | يخزن الجزء صفر. تحقق دائمًا قبل بدء الدورة. |
| G41/G42 | تعويض القاطع يسار/يمين | لإزاحة مسار الأداة بنصف قطر الأداة. الاتجاه الخاطئ يساوي الخردة. |
| M03/M05 | المغزل في اتجاه عقارب الساعة / توقف المغزل | تأكد من الاتجاه والسرعة قبل القطع الأول. |
| M08/M09 | تشغيل سائل التبريد / إيقاف تشغيل سائل التبريد | يؤثر المبرد على إخلاء الرقاقة والاستقرار الحراري. |
| م30 | نهاية البرنامج وإعادة تعيينه | يعيد البرنامج إلى الأعلى للدورة التالية. |
هيكل البرنامج مهم بقدر أهمية الرموز الفردية. ترتيب الكتلة الآمن هو: البدء الآمن، تغيير الأداة، تشغيل المغزل، الاقتراب، القطع، التراجع، إيقاف المبرد، إيقاف المغزل، والعودة. تأتي العديد من الأعطال من حركة سريعة تمت كتابتها قبل تأكيد إزاحة العمل.
تتبع مهمة CNC الموثوقة تسلسلاً. تخطي الخطوات هو الطريقة التي تقوم بها الآلة بقطع الهواء، أو قطع التركيب، أو قطع جزء باهظ الثمن في المكان الخطأ. التدفق الأساسي هو:
بالنسبة لتصنيع اللفائف، غالبًا ما يتضمن تسلسل الإعداد عمليات فحص إضافية. يمكن أن تزن اللفة الثقيلة عدة أطنان، لذا فإن قوة التثبيت والمحاذاة المركزية ووضعية الثبات الثابتة تؤثر بشكل مباشر على الاستدارة والاستدقاق. تعمل الآلة ذات القاعدة الصلبة ونظام التحكم المستقر على تقليل عدد تصحيحات الإزاحة المطلوبة بين الأجزاء.
عندما تقوم بتقييم جهاز، اسأل عن كيفية تعامل وحدة التحكم مع العمل وتبديل الأوفست وإدارة عمر الأداة وإعادة تشغيل البرنامج. تؤثر هذه الميزات على مدى سرعة تعافي المشغل من أداة مكسورة أو انقطاع التيار الكهربائي.
تستخدم العمليات المختلفة نفس أساسيات CNC ولكنها تطبقها بطرق مختلفة. تقوم الشجرة أدناه بتجميع العمليات الرئيسية التي ستراها في ورشة الآلات العامة وفي الأعمال الخاصة باللفائف.
تحتوي كل عملية على عائلة آلات مبنية حولها. بالنسبة لخراطة اللف، تم تصميم مخرطة اللف CNC المخصصة للتعامل مع العمل الأسطواني مع إزالة عالية للمواد والتحكم المتسق في القطر.
 مخرطة CNC من سلسلة CK84 مع تحكم Siemens 828D قم بمراجعة مخرطة اللف CNC هذه للحصول على خراطة أسطوانية عالية الإزالة للمواد، المتوفرة في CK84100 وCK84125 مع التحكم Siemens 828D. عرض المنتج →
من أجل التشطيب، تركز مطحنة CNC على تشطيب السطح، والاستدارة، وثبات الأبعاد.
بالنسبة لأعمال التشكيل الجانبي مثل الأخاديد أو العلامات، تضيف آلة الإحراز الأسطوانية CNC حركة طحن أو إحراز يمكن التحكم فيها.
السعر هو الرقم الأسهل للمقارنة والأقل فائدة في حد ذاته. آلة CNC هي أحد أصول الإنتاج. تظهر تكلفة الاختيار الخاطئ لاحقًا كأجزاء مرفوضة، أو أوقات إعداد طويلة، أو فترات توقف باهظة الثمن. عندما تقوم بمراجعة الجهاز، تحقق من هذه النقاط:
بالنسبة لمتاجر اللفات، غالبًا ما يتعلق جوهر مخرطة الأسطوانة CNC بكيفية الحفاظ على المحاذاة تحت الأحمال الثقيلة. يمكنك قراءة المزيد عن ذلك في جوهر مخرطة الأسطوانة CNC . وينطبق نفس المنطق على الطحن والطحن: تحدد المنصة الميكانيكية السقف، ويحدد نظام التحكم مدى سهولة وصول المشغل إليه.
تكون آلات CNC آمنة عندما يتبع المشغل نظام الإعداد. إنها خطيرة عندما يعامل شخص ما الحارس على أنه مصدر إزعاج. القواعد الأساسية بسيطة:
الصيانة تتبع نفس المبدأ. تشمل الفحوصات اليومية طريقة التشحيم وضغط الهواء ومستوى سائل التبريد. تشمل الفحوصات الأسبوعية تراكم الرقائق وحالة الفلتر ونظافة حامل الأدوات. تشمل الفحوصات الشهرية رد الفعل العكسي والمستوى والتوصيلات الكهربائية. إن الآلة التي تتم صيانتها وفقًا لجدول زمني تكون أقل عرضة للفشل أثناء القيام بمهمة حرجة.
أساسيات CNC ليست لغزا. إنها مجموعة من العلاقات: الإحداثيات تخبر الآلة بالمكان الذي يجب أن تذهب إليه، ويخبرها G-code بكيفية التحرك، والإزاحات تخبرها بمكان الجزء، ونظام الإعداد يبقي الأداة بعيدة عن أي شيء لا ينبغي قطعه. إذا فهمت هذه العلاقات، فيمكنك قراءة برنامج، وإعداد وظيفة، وتقييم الآلة بثقة. سواء كنت تقوم بتدوير عمود صغير أو تصنيع لفة متعددة الأطنان، فإن نفس الأساسيات تنطبق. ابدأ بنظام الإحداثيات، وتعرف على الرموز التي تراها كل يوم، ولا تتخطى أبدًا خطوة التحقق قبل بدء الدورة.

مجهزة بنظام CNC ذو 6 محاور Siemens المتطور، ستة محركات مؤازرة تتحكم في محاور التغذية على التوالي. يتم تكوين رأس القطع الطائر ورأس النقش والطحن والتحك...
انظر التفاصيل
إن قاعدة مخرطة اللف CNC تعتمد هيكل دليل تدحرج خطي 2 3 للخدمة الشاقة، أي أن قضتي توجيه مستطيلتين تم ترتيبهما أفقيًا على السرير توفران حركة وموضع غراب ...
انظر التفاصيل
جميع المحاور الثلاثة لأداة الآلة تستخدم براغي كروية بدرجة P3 50×P10، وتستخدم عملية تجميع ثابتة وممتدة مسبقًا لتعزيز الصلابة المحورية. يمكن لمساحة ال...
انظر التفاصيل
يوفر بشكل أساسي الأجزاء القابلة للتآكل شائعة الاستخدام لآلات طحن الأخدود الهلالي CNC. مثل حامل الأدوات، ورأس الأداة، وكتلة الدعم، ومشبك الشياق، وما إل...
انظر التفاصيل
يوفر بشكل أساسي الأجزاء القابلة للتآكل شائعة الاستخدام للمطاحن الخاصة بحلقة الأسطوانة CNC والمطاحن الأسطوانية المركبة. مثل الشياق، ومغزل الضغط الدينا...
انظر التفاصيل
مثل قواطع طحن الألواح النمطية، وقواطع الحزّات الملفوفة، ومضخات الزيت، والمحركات، وأنظمة CNC، وما إلى ذلك.
انظر التفاصيل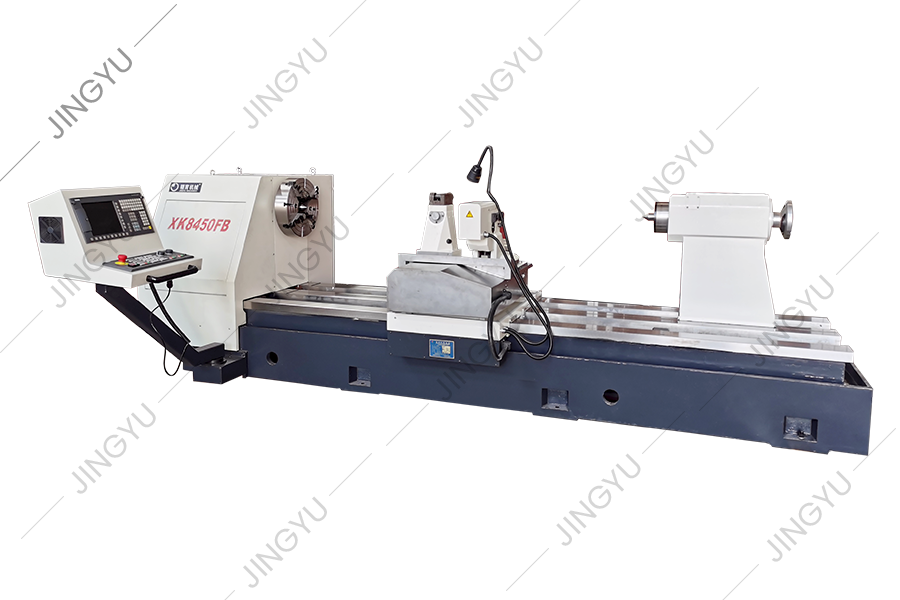
يمكن أن تقطع هذه السلسلة من أدوات الآلة أخاديد الهلال تلقائيًا مع اتجاهات دوران مختلفة وأي زاوية حلزونية. يمكن أن تنقسم إلى أقسام أو مسافات متساوية...
انظر التفاصيل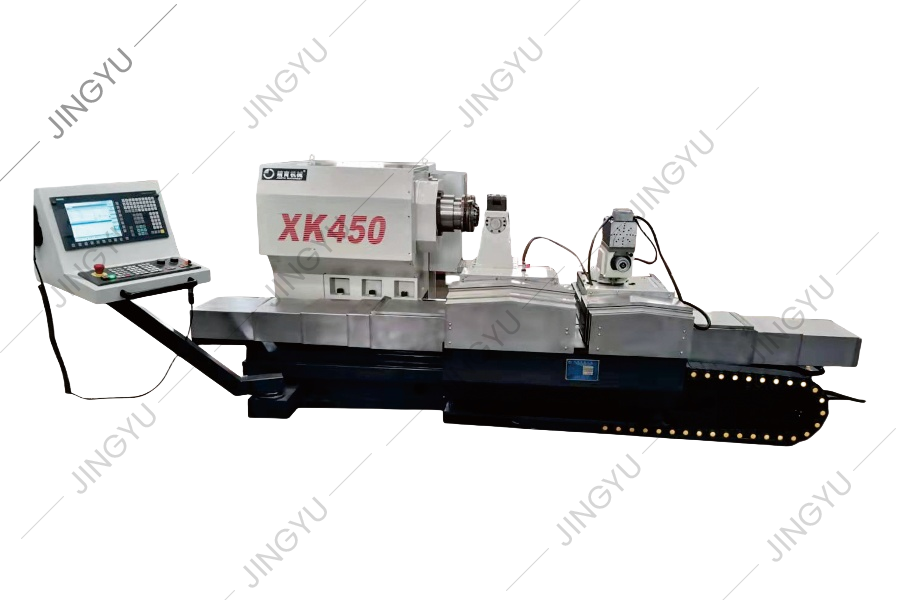
لقد اكتسبنا خبرةً واسعةً في معالجة واستخدام لفائف حديد التسليح، وأجرينا تحليلاتٍ وأبحاثًا معمقةً حول تقنيات المنتجات المتقدمة المماثلة محليًا ودوليًا....
انظر التفاصيل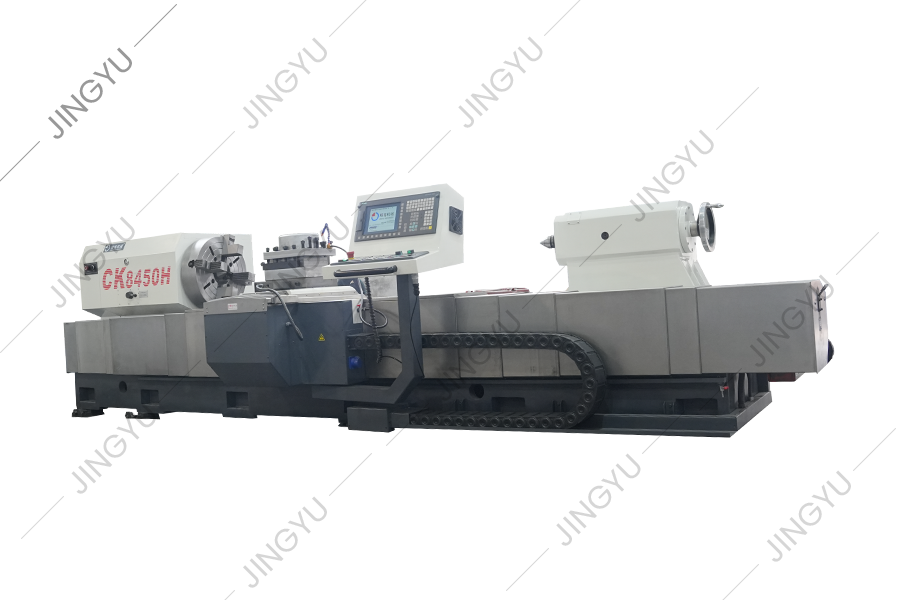
تُستخدم هذه السلسلة من أدوات الماكينة بشكل رئيسي لتمرير ومعالجة اللفائف. كما يمكنها تدوير الدائرة الخارجية وعنق اللفائف، بالإضافة إلى تدوير الأجزاء ال...
انظر التفاصيل
في الوقت الحاضر، يعتمد نقش بكرات الأنماط في الداخل والخارج بشكل عام على التحليل الكهربائي، وطحن آلات الطحن الأفقية التقليدية، وطرق معالجة أخرى. لكن ها...
انظر التفاصيل3 حديقة Zhaxi الصناعية، منطقة Gangzha، نانتونغ، جيانغسو 226003 الصين
info@rolllathe.com jennifergao@rolllathe.com
+86-0513-85636116/85636118

