


 English
 русский
 عربى

Cat:المصنعة لآلة الإحراز الأسطوانةCNC
آلة الإحراز الأسطوانة CNC
تم اعتماد الاستبدال الشامل لرأس طحن القطع المتأرجح ورأس طحن القطع الدوار (السكين الطائر) لتحقيق الحل الهيكلي للتبديل بين الأخدود الهلالي ومعالجة النص...
انظر التفاصيل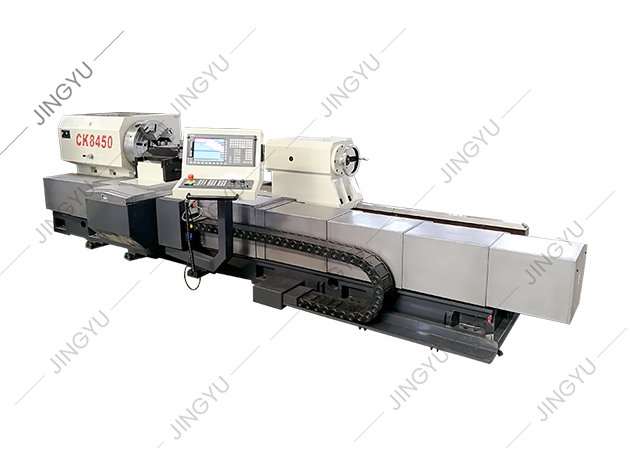
تبدأ طاحونة النهاية بالصراخ بعد المرور الأول في تجويف عميق. يبدو السطح مثل لوح الغسيل ولم يعد مسار الأداة يتبع الكفاف المبرمج. هذا ليس حدثا عشوائيا. إنها ثرثرة متجددة. الاستنتاج العملي هو أنه يمكن التنبؤ بالثرثرة والتحكم فيها من خلال استهداف حلقة الاهتزاز بين القاطع والمغزل وقطعة العمل. ليس عليك قبول التشطيب السيئ أو الأدوات المكسورة.
الثرثرة عبارة عن مزيج من الاهتزازات القسرية والمتحمسة ذاتيًا. يتبع الاهتزاز القسري حدثًا خارجيًا مثل القطع المتقطع أو المحمل البالي. يتطور الاهتزاز المثار ذاتيًا، وخاصة الثرثرة المتجددة، عندما تتناغم الأداة المرنة ونظام قطعة العمل مع قوة القطع الدورية. يترك كل سن سطحًا متموجًا، ويقطع السن التالي تلك الموجة، ويغذي تباين القوة الناتج الطاقة في النظام. بمجرد بدء هذه الحلقة، يتغير سمك الشريحة بسرعة كبيرة بحيث ترتد الأداة حرفيًا عن المادة.
التصنيف الرئيسي مهم لأن الإصلاح مختلف. يستجيب الاهتزاز القسري للقضاء على المصدر الخارجي. تستجيب الثرثرة المتجددة للسرعة المتغيرة أو المشاركة أو هندسة الأداة أو صلابة النظام.
تظهر الثرثرة عندما يكون النظام مرنًا بدرجة كافية ليتردد صدى. المحفزات الأكثر شيوعًا هي:
من الناحية العملية، يمكن التعرف على الثرثرة بدون أجهزة استشعار:
إذا رأيت هذه العلامات، أوقف القطع قبل التعامل معه على أنه خطأ في التغذية أو السرعة.
يصنف الرسم البياني أدناه الإجراءات المضادة الشائعة بناءً على مدى رفع حد الاستقرار بشكل مباشر. أفضل نتيجة تأتي من الجمع بين عدة إجراءات بدلا من مطاردة متغير واحد.
| متغير | تأثير | توصية عملية |
|---|---|---|
| سرعة المغزل | يغير مرحلة موجة الأسنان. تحول نقاط الرنين | اختبار بزيادات ± 10% |
| تغذية لكل سن | يغير قوة القطع والتخميد | قم بزيادة التغذية قليلاً عندما تبدأ الثرثرة |
| المشاركة الشعاعية | القطع الأوسع أكثر عرضة للثرثرة | احتفظ بأقل من 10-20٪ من قطر القاطع في حالة التخشين |
| العمق المحوري | يؤثر بشكل مباشر على حد الاستقرار | استخدم بيانات فص الاستقرار لتحديد عمق آمن |
| طول المتراكمة | يؤدي التراكم الأطول إلى تقليل التردد الطبيعي | احتفظ بقطر ≥ 3× للأداة عندما يكون ذلك ممكنًا |
| زاوية الحلزون | القوى المتداخلة تكسر الرنين | استخدم الأدوات الحلزونية المتغيرة للإعدادات الصلبة |
يستخدم العديد من الميكانيكيين ذوي الخبرة بداية بسيطة: تقليل سرعة المغزل بنسبة 10% وزيادة التغذية بنسبة 10%. يؤدي هذا إلى نقل الطور بين الموجة السطحية التي خلفتها السن السابقة وقطع السن التالي، مما يؤدي إلى كسر ردود الفعل من الطاقة. إذا تغيرت درجة الصوت، تابع بخطوات صغيرة. توضح مخططات فص الاستقرار أن نطاقات سرعة معينة تسمح بقطع أكثر استقرارًا، وبالتالي فإن تغيير السرعة يمكن أن ينقل نقطة التشغيل إلى جزيرة مستقرة.
تذكر أن قاعدة الميكانيكي القديم هي نقطة انطلاق وليست ضمانًا. قم بدمجها مع تغيير في التغذية لكل سن بحيث يظل سمك الرقاقة مرتفعًا بدرجة كافية لمنع الاحتكاك.
قم بتقليل التراكم إلى أقل من ثلاثة أضعاف قطر القاطع كلما أمكن ذلك. استخدم أقصر طول للناي والذي لا يزال يزيل قطعة العمل. يحافظ الحامل القابل للانكماش أو الظرف الهيدروليكي ذو الجريان المنخفض على تركيز الحافة المتطورة ويخفف الاهتزاز. تحقق من النفاذ بانتظام؛ TIR أعلى من 0.01 مم يهزم حتى أفضل هندسة مطحنة نهائية.
تعمل المطاحن الطرفية الحلزونية المتغيرة على موازنة المسافة بين الأسنان، بحيث يضرب كل مزمار الموجة في مرحلة مختلفة. بالنسبة للمواد الصعبة، جرب خطوة متغيرة وزاوية حلزونية أعلى. يعمل نصف قطر الزاوية الصغير أو شحذ الشطب على توزيع قوى القطع وتقليل التقطيع الدقيق. وبعد عدة عمليات إعادة طحن، تفقد الأدوات تلك الهندسة المحسنة؛ استخدم مطحنة قطع مفهرسة بشكل صحيح لإعادة إنشاء الحافة الأصلية. تعتبر إعادة الطحن المتسقة أمرًا بالغ الأهمية مثل اختيار الأداة الأولي.
في نهاية الطحن، ترتفع قوى الثرثرة بسرعة عندما تكون الأداة مشغولة بأكثر من نصف قطر الأداة. حافظ على الارتباط الشعاعي أقل من 10-20% من قطر الأداة في الفولاذ والتيتانيوم. تحافظ المسارات التروكويدية على سمك وتر ثابت وتقلل من طفرات القوة، مما يتيح لك الحفاظ على عمق محوري منتج دون بدء الاهتزاز.
تعمل الأضلاع الرفيعة والجيوب غير المدعومة مثل الشوكة الرنانة. أضف دعامات مضحية، أو استخدم أداة تفريغ الهواء، أو املأ أقسام الصندوق بمادة مبللة. يجب أن تكون منطقة الاتصال بين مكان العمل والجزء كبيرة قدر الإمكان. إذا تحرك الجزء بشكل أقل، يصبح نظام جزء الأداة أكثر صلابة.
يقوم إطار أداة الآلة بتصفية الاهتزاز بين المغزل والطاولة. تعمل المسبوكات الثقيلة، والأدلة الخطية المحملة مسبقًا، وقاعدة مبللة جيدًا على تغيير حد الثرثرة إلى الأعلى. عند التخطيط للطحن عالي الإزالة، حدد أ منصة طحن CNC معززة مع عزم الدوران والصلابة الكافية. بالنسبة للآلات الموجودة، تحقق من قوة قضيب سحب عمود الدوران، والتحميل المسبق للمحمل، واستدقاق الحامل. الأجزاء البالية تسمح بالاهتزاز القسري. يؤدي استبدالها بقطع غيار عالية الجودة إلى استعادة الصلابة الأصلية.
 آلة الطحن العمودي CNC المقواة للقطع عالي الإزالة توفر منصة الطحن الصلبة XKV1800 عزم دوران عاليًا ودقة عالية، مما يجعلها خيارًا عمليًا عند ترقية صلابة الماكينة لقمع الاهتزاز وتوسيع حدود القطع الخالية من الثرثرة. عرض المنتج →
بمجرد تعيين الأساسيات، قم بمراقبة الثرثرة في الإنتاج. بالإضافة إلى الصوت والسطح، راقب وجود خطوط تآكل بزاوية 45 درجة على الجانب، واستخدم مستشعرات حمل المغزل أو الاهتزاز عند توفرها. احتفظ بسجلات مفصلة لمجموعات السرعة والعمق المستقرة. تحقق أيضًا من نظافة حامل الأداة وواجهات المغزل؛ يؤدي شق صغير أو نتوء في المستدق إلى حدوث اهتزاز قسري. يعد استبدال أجزاء التثبيت البالية بمكونات ذات مواصفات أصلية بمثابة إصلاح منخفض التكلفة يحافظ على الصلابة. العديد من نفس الشيء مبادئ التحكم في الاهتزاز المستخدمة في المطاحن الأسطوانية CNC عالية السرعة تنطبق مباشرة على استكشاف أخطاء المطحنة النهائية وإصلاحها.
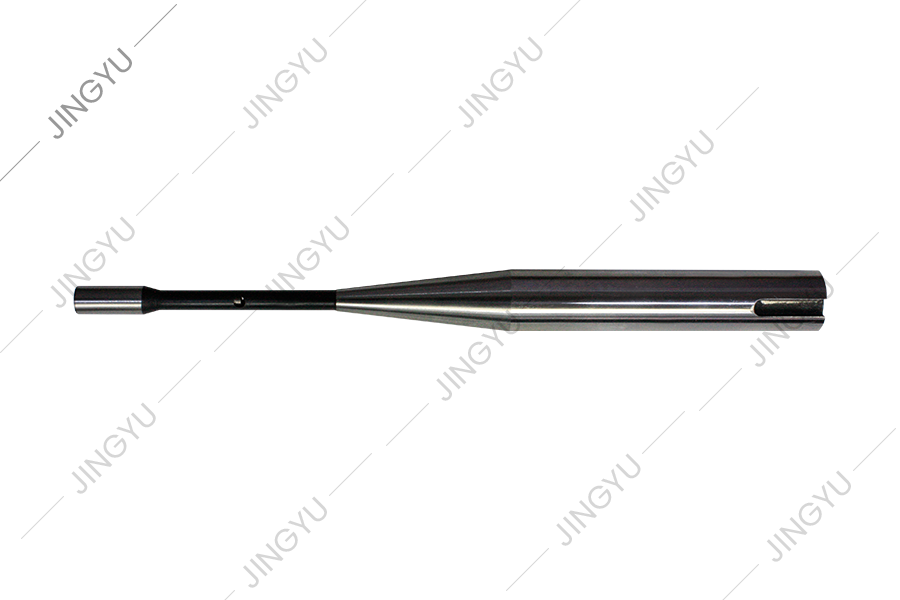 قطع غيار آلات الطحن للتحكم في الثرثرة تعمل قطع الغيار عالية الجودة، مثل حاملات الأدوات وكتل الدعم، على استعادة الصلابة وتقليل الاهتزاز القسري، مما يوفر إصلاحًا منخفض التكلفة لتشغيل طاحونة نهائية مستقرة وعمرًا أطول للأداة. عرض المنتج →
نهاية مطحنة الثرثرة ليست مشكلة آلة غير قابلة للحل. ابدأ بالرافعة الأسهل — السرعة والتغذية — ثم قم بتحسين صلابة النظام. اختر هندسة الأداة التي تكسر التراكم التوافقي، وتحافظ على اتساق الحواف المؤرضة، وتستخدم آلة وتركيبات تدعم القطع المستقر. والنتيجة هي عمر أطول للأداة، وتشطيب أفضل، وضغط أقل بكثير على أرضية المتجر.

تم اعتماد الاستبدال الشامل لرأس طحن القطع المتأرجح ورأس طحن القطع الدوار (السكين الطائر) لتحقيق الحل الهيكلي للتبديل بين الأخدود الهلالي ومعالجة النص...
انظر التفاصيل
نظرًا لمشاكل معالجة لفة الصلب عالية السرعة ، فإن آلة طحن لفة CNC XK8450 هي نوع جديد من أداة معالجة أخدود لفة CNC تم تطويرها على أساس سلسلة XK9350 م...
انظر التفاصيل
إن قاعدة مخرطة اللف CNC تعتمد هيكل دليل تدحرج خطي 2 3 للخدمة الشاقة، أي أن قضتي توجيه مستطيلتين تم ترتيبهما أفقيًا على السرير توفران حركة وموضع غراب ...
انظر التفاصيل
جميع المحاور الثلاثة لأداة الآلة تستخدم براغي كروية بدرجة P3 50×P10، وتستخدم عملية تجميع ثابتة وممتدة مسبقًا لتعزيز الصلابة المحورية. يمكن لمساحة ال...
انظر التفاصيل
إن أداة آلة نقش نهاية اللفة CNC مناسبة لمعالجة علامات الوجه المختلفة. من خلال برنامج التحرير التلقائي، يمكن كتابة برنامج المعالجة وإنشائه وفقًا لاحتيا...
انظر التفاصيل
MX250 عبارة عن أداة قياسية لآلة تلبيس عجلة طحن الماس. يتم استخدامه لتشكيل وتلبيس عجلات طحن الماس ذات الحلقة الدوارة في مصانع الصلب المعدنية. يمكن أن ي...
انظر التفاصيل
يوفر بشكل أساسي الأجزاء القابلة للتآكل شائعة الاستخدام لآلات طحن الأخدود الهلالي CNC. مثل حامل الأدوات، ورأس الأداة، وكتلة الدعم، ومشبك الشياق، وما إل...
انظر التفاصيل
يستخدم طاحونة تكوين حلقة لفة بشكل أساسي لطحن حلقات أسطوانة كربيد التونغستن لإنتاج قضيب الأسلاك عالي السرعة. يتم استخدام عجلة طحن الماس المتشكل لأدا...
انظر التفاصيل
في الوقت الحاضر، يعتمد نقش بكرات الأنماط في الداخل والخارج بشكل عام على التحليل الكهربائي، وطحن آلات الطحن الأفقية التقليدية، وطرق معالجة أخرى. لكن ها...
انظر التفاصيل
تُستخدم هذه الآلة بشكل أساسي لطحن وإصلاح قاطع الطحن للضلع المتقاطع الملولب بالأسطوانة، والتي يمكنها بسهولة إصلاح وطحن حافة قاطع الطحن للحديد وفقًا للم...
انظر التفاصيل3 حديقة Zhaxi الصناعية، منطقة Gangzha، نانتونغ، جيانغسو 226003 الصين
info@rolllathe.com jennifergao@rolllathe.com
+86-0513-85636116/85636118

